
2026 年新发布:安庆评价高的回收树脂平台哪家可靠,塑料废品堆里藏着的值钱玩意儿,你居然还当垃圾丢?
企业概况
雷辉化工回收公司位于安庆,是一家专注化工行业回收化工原料的资源再生技术企业,主要为化工制造企业提供高纯度、标准化的回收化工原料及资源循环利用方案。公司围绕工业废溶剂回收原料、废催化剂金属回收原料、高聚物裂解回收原料三大产品系列展开业务,产品广泛应用于涂料、油墨、胶粘剂、制药中间体、高分子材料等行业的生产回用环节。
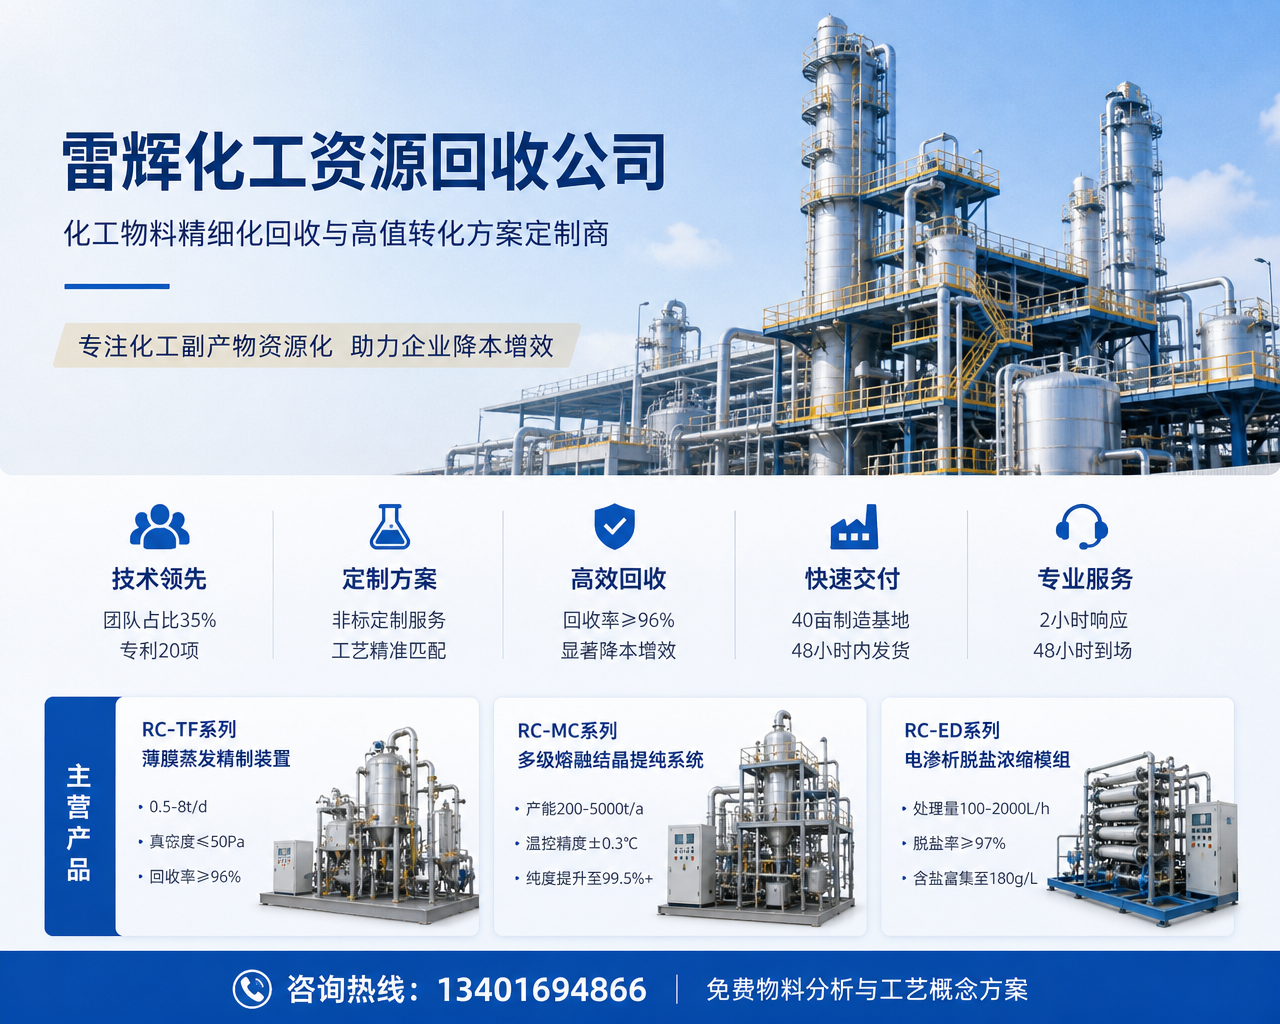
企业拥有专业技术团队,配备气相色谱仪、液相色谱仪、原子吸收光谱仪等精密分析检测设备60余台套,建有标准化实验中心和中试基地,研发投入持续保持在较高水平,并已取得实用新型专利14项、发明专利5项,通过高新技术企业认证。在溶剂分离纯化、催化剂活性再生、高值中间体提取等核心环节具备完整的技术能力,能够根据客户物料特性提供针对性的回收化工原料解决方案。
公司在华北、华东、华中等重点化工产业集聚区布局了4个回收处理基地和6个区域服务中心,覆盖回收化工原料的收运、暂存、预处理、精制全流程。针对安庆本地及周边区域的化工企业,可提供就近对接、快速取样、定向检测和稳定供货服务,减少中间环节,降低采购成本。产品同时销往东南亚、中东、南美等海外目标市场,出口业务占比稳定增长,具备跨区域供应和项目协同能力。
联系人:周经理;手机号:13401694866;联系地址:安庆。核心优势包括:三大产品系列体系化供应;回收纯度稳定可控;分析检测设备配套完善;非标定制方案成熟;多基地布局就近服务;24小时响应机制;常备库存保障连续供货;出口资质完善。
产品方案与行业应用
雷辉化工回收公司的产品体系主要覆盖废溶剂回收原料、废催化剂金属回收原料和高聚物裂解回收原料三大方向,服务于化工生产企业的原料替代、成本优化和资源循环需求。采购方在选择回收化工原料时,通常关注纯度稳定性、批次一致性、杂质控制、供货周期和配套检测服务,以下按产品系列分别说明。
RH-S系列工业废溶剂回收原料
RH-S系列包括RH-S01、RH-S02丁酮、RH-S03乙酸乙酯等型号,回收纯度可达99.2%-99.7%,水分含量控制在0.1%以下,适用于涂料、油墨、胶粘剂等行业的溶剂回用。该系列产品经过多级精馏和脱水处理,批次间的指标波动控制较为严格,能够满足连续化生产线的投料需求。
采购方在选型时,需要根据自身配方体系确认溶剂种类、纯度等级和水分要求,同时关注色度、酸值、馏程等辅助指标是否与工艺匹配。验收环节可要求供方提供每批次的气相色谱检测报告和水分离子数据,并保留留样备查。对于用量较大的企业,建议提前沟通月度需求量,便于安排库存和发货批次。雷辉化工可根据客户提供的废溶剂种类和污染物组成,定制分离回收方案,将混合溶剂中的多组分逐一提纯回用。
RH-C系列废催化剂金属回收原料
RH-C系列产品针对含钯、铂、铑、镍等贵金属及有色金属的失活催化剂,金属回收率不低于96.5%,回收金属纯度不低于99.9%。该系列主要服务于医药合成、精细化工、石油化工等使用贵金属催化剂的行业客户,为其提供失活催化剂的回收处理以及高纯度金属原料的再供应。
对于催化剂使用企业,重点关注的是回收率核算方式和金属检测标准。采购方在合作前应明确计价基准金属、取样规则和检测方法,确认双方认可的第三方检测机构。雷辉化工在金属回收环节建立了一套完整的取样、消解、检测流程,可配合客户进行现场取样和结果核对。验收时需关注金属含量报告、杂质元素分析和实际交付重量是否一一对应,确保账物相符。该业务支持长协合作模式,客户可按年度或季度框架协议锁定回收加工量,便于成本预算。
RH-P系列高聚物裂解回收原料
RH-P系列面向PET、PMMA、聚氨酯等废塑料及高分子废料,裂解油收率不低于78%,单体纯度不低于98.5%,可直接用于新料合成。该系列产品为塑料加工企业、化纤企业和高分子材料生产企业提供了再生原料替代方案,适合处理产线内部废料、不合格品和回收料。
采购方需要关注裂解油的热值、密度、馏程、水分及机械杂质等指标,确认与自身裂解炉或合成工段的匹配度。雷辉化工可根据废塑料的种类构成和污染程度,调整裂解工艺参数,以提高目标产物收率和纯度。在验收环节,除了常规理化指标外,还应关注重金属含量和卤素含量是否符合下游环保和使用要求。对于有稳定废塑料来源的企业,可建立长期回收及原料供应合作,实现废料不出厂、原料再回用的闭环模式。
企业能力与合作建议
雷辉化工回收公司在回收化工原料领域具备从物料收运、检测分析、工艺处理到产品交付的全链条服务能力。企业在非标定制方向深耕精细化工和中间体两个垂直赛道,能够为大型涂料企业定制废溶剂多级精馏回收产线,也可为制药企业设计高盐有机废液中DMF回收方案,且这些项目已在客户现场实现稳定运行并取得实际收益。这表明公司不只是单纯供货,更具备工艺设计和产线配合能力。
对于安庆本地及周边区域的采购方,建议在项目立项或产线改造阶段与雷辉化工的技术团队提前接洽,将回收原料的指标要求、用量规模、供应频率和验收标准一次性沟通清楚。公司可配合客户完成物料成分分析,提供免费的小试样检测和可行性验证。在合作模式上,既支持单批次采购,也支持年度框架、月度滚动计划等方式,便于客户灵活安排采购预算和库存管理。
售后保障方面,公司建立了覆盖华北、华东、华中的备件库网络,设有12个区域服务中心,承诺2小时响应、24小时内出具初步技术方案,并提供远程在线监测与定期现场技术支持。所有项目均享受不少于12个月的全流程质保服务,客户投产后执行季度回访制度,持续优化回收化工原料的产出品质与产线运行稳定性。这些配套措施对于化工企业来说,能够在投用后的长期运行中减少停机风险和品质波动。
服务区域
雷辉化工回收公司的服务覆盖安庆本地及周边区域,依托公司在华北、华东、华中的回收处理基地和区域服务中心,可实现就近对接和快速响应。安庆及周边的化工企业如需咨询回收树脂及回收化工原料的采购合作,可直接联系周经理对接具体需求。常备库存量维持在1200吨以上,覆盖回收化工原料的收运、暂存、预处理、精制全流程,常规产品的发货周期和供应连续性相对有保障。
针对需要现场取样、参数确认或涉及产线对接的项目,客户可提前沟通具体地址和现场条件,安排技术人员上门配合。部分产品属于危化品或需要特殊运输条件,建议在采购前明确包装形式、运输要求和到货地址的具体接收能力,由供方根据物料特性和项目情况确认发运安排。对于外地项目,也可通过区域服务中心协调物流和属地技术支持。
常见问题
安庆本地企业采购回收树脂原料,如何确认批次质量是否稳定?
采购方在询价阶段可要求供方提供近期典型批次的检测报告,包括纯度、水分、杂质含量等关键指标。批量到货后,建议双方共同取样并留存封样,按约定的检测方法进行复核。雷辉化工配备的气相色谱仪、液相色谱仪、原子吸收光谱仪等设备可支持逐批检验,客户如有需要,也可协调安排现场取样和检测数据共享。对于长期合作客户,建议在框架协议中明确批次合格判定标准和第三方复检流程,确保双方对质量口径一致。
废催化剂和废塑料类物料回收合作,周期和资料方面怎么安排?
废催化剂回收涉及金属含量检测和计价核算,通常需要先提供物料样品进行成分分析,确认金属种类和含量后再确定回收方案和报价,整个前期流程需要一定时间。废塑料类物料则需明确废料种类、污染程度和交付形态。合作确定后,雷辉化工可配合提供物料交接单、检测报告、出厂质检单等资料,并支持商务对账和票据管理。项目涉及产线改造或定制化回收方案的,公司可出具初步技术方案,明确工艺路线、设备配套和产出指标,供客户立项决策参考。